

۵ خطای انتخاب فیلر در جوشکاری استنلس استیل و روش پیشگیری از دوبارهکاری
در جوشکاری استنلس استیل، ظاهر یکنواخت گرده جوش بهتنهایی برای تأیید کیفیت اتصال کافی نیست. ممکن است جوش از بیرون مناسب به نظر برسد، اما انتخاب فلز پرکننده، حفاظت گازی یا آمادهسازی نامناسب، عملکرد آن را در سرویس محدود کند. هزینه چنین اشتباهی فقط قیمت مصرفی نیست؛ بازکردن مجموعه، حذف جوش، آمادهسازی دوباره و تأخیر در تحویل هم به پروژه تحمیل میشود.
برای کارشناس جوشکاری TIG، انتخاب فیلر باید بخشی از دستورالعمل جوشکاری باشد. فلز پایه، محیط بهرهبرداری، ضخامت، طرح اتصال و الزامات پذیرش باید پیش از شروع کار روشن شوند. پنج خطای زیر در همین مرحله شکل میگیرند و با چند کنترل مشخص میتوان احتمال وقوع آنها را کاهش داد.
فهرست مطالب
انتخاب فیلر نسبت به گرید پایه
خطای اول: انتخاب از روی نام کلی استیل
نوشتن «فیلر استیل» در درخواست خرید، مشخصات فنی کافی نیست. اتصال دو قطعه همگرید با اتصال نامشابه شرایط یکسانی ندارد. ابتدا گرید دقیق هر دو طرف اتصال را از مدارک معتبر مشخص کنید؛ سپس طبقهبندی مصرفی، فرایند و شرایط سرویس را کنار هم قرار دهید. اگر هویت فلز پایه نامشخص است، انتخاب فیلر بر اساس حدس یا آهنربا، مسئله اصلی را حل نمیکند.
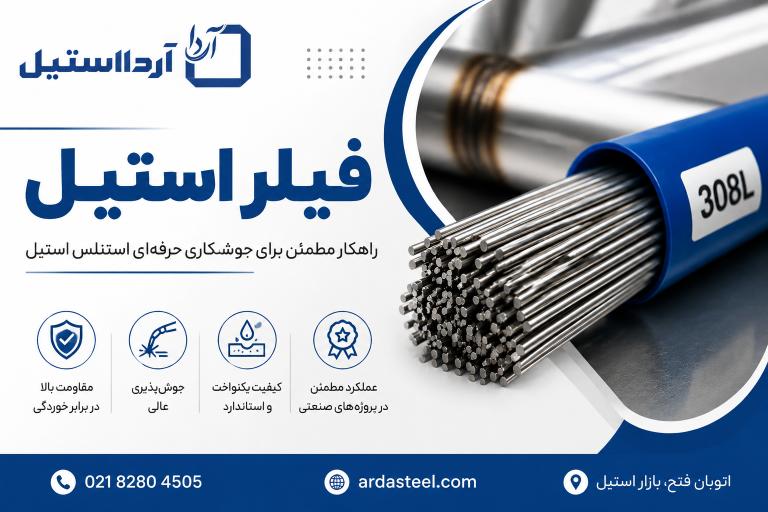
در اتصالهای متعارف همجنس، برای خانواده ۳۰۴/۳۰۴L معمولاً ER308L و برای خانواده ۳۱۶/۳۱۶L معمولاً ER316L بررسی میشوند. این مثالها توصیه عمومی برای همه سرویسها نیستند. اتصال نامشابه، دمای ویژه یا محیط خورنده ممکن است بررسی متفاوتی لازم داشته باشد. دستورالعمل تأییدشده جوشکاری و اطلاعات فنی سازنده مصرفی بر یک جدول عمومی اولویت دارند.
برای مرور گروههای محصول، انواع فیلر استیل در آردا استیل میتواند نقطه شروع آمادهسازی استعلام باشد. در درخواست، گرید دو فلز پایه و طبقهبندی موردنیاز را بنویسید تا محصول صرفاً با نام تجاری انتخاب نشود. تأیید نهایی انتخاب باید با الزامات پروژه و مسئول فنی جوشکاری انجام شود.
خطای دوم: یکیدانستن تمام شکلهای مصرفی
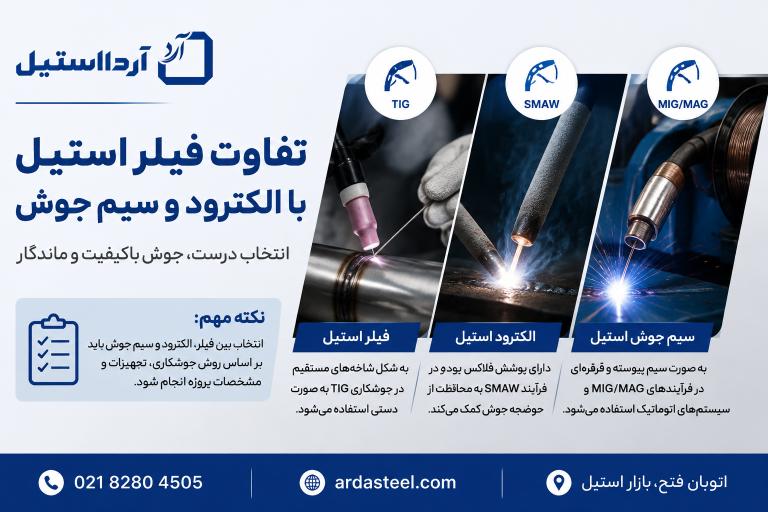
شاخه فیلر TIG، سیم مصرفی فرایندهای دیگر و الکترود روکشدار، صرفاً به دلیل نزدیکبودن نام گرید قابل جایگزینی مستقیم نیستند. شکل عرضه، طبقهبندی، روش حفاظت و محدودیت فرایند باید متناسب باشد. حتی میان مصرفیهای همخانواده نیز اطلاعات سازنده درباره ترکیب، خواص و شرایط کاربرد اهمیت دارد.
قطر فیلر را نیز جدا از ضخامت و دستورالعمل انتخاب نکنید. قطر نامتناسب میتواند کنترل حوضچه و مقدار فلز افزودهشده را دشوار کند. راهحل، تعیین یک قطر ثابت برای همه قطعات نیست؛ قطر باید در محدوده مناسب روش اجرایی قرار بگیرد و در نمونه یا آزمون موردنیاز پروژه بررسی شود. تغییر قطر یا برند در حین کار باید قابل ردیابی باشد.
اثر آلودگی و آمادهسازی لبه
خطای سوم: نگهداری مصرفی و آمادهسازی سطح بدون تفکیک
فیلر صحیح روی سطح آلوده الزاماً اتصال قابل قبول ایجاد نمیکند. روغن، رطوبت، رنگ، ذرات آهنی و آلودگی ابزار میتوانند کیفیت جوش را تحت تأثیر قرار دهند. مصرفیها را در بستهبندی مناسب و با شناسه قابل خواندن نگهداری کنید. شاخههای بدون هویت را با مصرفی تأییدشده مخلوط نکنید و روش تمیزکاری را با الزامات فرایند هماهنگ کنید.
ابزار آمادهسازی استنلس باید در برابر آلودگی متقاطع کنترل شود. استفاده بیقاعده از برس یا ابزار مشترک فولاد کربنی میتواند آلودگی سطح را منتقل کند. پاککردن سطح نیز نباید با مادهای انجام شود که با فرایند جوشکاری یا الزامات ایمنی کارگاه ناسازگار است. دستورالعمل تمیزکاری و اطلاعات ایمنی مواد مصرفی باید در دسترس باشد.
پیش از شروع، لبهها، فاصله ریشه و همراستایی را کنترل کنید. اگر مونتاژ خارج از محدوده روش اجرایی باشد، افزودن بیشتر فیلر لزوماً اتصال را اصلاح نمیکند. اصلاح فیتآپ قبل از جوش معمولاً امکان کنترل بهتری ایجاد میکند و از تلاش برای پنهانکردن اختلاف هندسی با حجم جوش اضافی جلوگیری میکند.
خطای چهارم: جبران مشکل گاز و حرارت با تغییر فیلر
وقتی تخلخل، اکسیدشدگی یا تغییر شکل دیده میشود، تعویض فوری گرید فیلر ممکن است علت واقعی را پنهان کند. ابتدا وضعیت گاز، نشتی مسیر، تمیزی، پوشش حوضچه و پارامترهای جوش را بررسی کنید. افزایش بیقاعده دبی گاز هم همیشه مفید نیست و ممکن است آشفتگی جریان ایجاد کند. تنظیمات باید از روش معتبر فرایند گرفته شوند.
در اتصالهایی که سطح پشت جوش در تماس با محیط حساس قرار میگیرد، حفاظت ریشه و وضعیت سطح داخلی اهمیت دارد. نیاز و روش حفاظت پشت باید در دستورالعمل مشخص شود. همچنین حرارت ورودی و دمای بینپاسی را مطابق محدوده مصوب کنترل کنید؛ تعیین عدد عمومی برای همه گریدها و ضخامتها میتواند گمراهکننده باشد.
کنترل عیب جوش پیش از تحویل
خطای پنجم: تأیید جوش فقط بر اساس ظاهر
بازرسی چشمی لازم است، اما تمام عیوب یا خواص اتصال را نشان نمیدهد. نوع و دامنه آزمون باید با کد ساخت، قرارداد و حساسیت تجهیز هماهنگ باشد. ترک، تخلخل، عدم ذوب یا مشکلات سطحی را نباید فقط با پرداخت رویی پوشاند. ابتدا علت، محدوده عیب و روش اصلاح تأیید شود؛ سپس بازرسی پس از تعمیر انجام گیرد.
| خطا | پیامد محتمل | کنترل پیشگیرانه |
|---|---|---|
| نامشخصبودن فلز پایه | مصرفی نامتناسب با اتصال یا سرویس | تأیید گرید هر دو طرف و روش جوش |
| جایگزینی شکل یا قطر مصرفی | تغییر رفتار فرایند و کنترل حوضچه | تطبیق طبقهبندی و قطر با دستورالعمل |
| آلودگی سطح و فیلر | افت کیفیت سطح یا عیب جوش | تفکیک ابزار، نگهداری و تمیزکاری معتبر |
| نادیدهگرفتن گاز و حرارت | اکسیدشدگی، تخلخل یا اعوجاج | کنترل حفاظت و پارامترهای مصوب |
| پذیرش فقط از روی ظاهر | باقیماندن عیب کشفنشده | اجرای برنامه بازرسی و ثبت اصلاحات |
رنگهای حرارتی و وضعیت سطح پس از جوش نیز باید با الزام پروژه بررسی شوند. روش پاکسازی، اسیدشویی یا عملیات تکمیلی را نباید بدون بررسی به هر قطعه تعمیم داد؛ این کارها به فرایند، ایمنی و کنترل مناسب نیاز دارند. تحویل نهایی زمانی کامل است که سطح، ابعاد و مدارک با شرایط پذیرش تطبیق داشته باشند.
برای خرید بعدی، یک برگه مشخصات شامل فلز پایه، فرایند TIG، طبقهبندی فیلر، قطر، مقدار، برند یا معادل مجاز و مدارک موردنیاز آماده کنید. هنگام دریافت، کد محصول و شماره بچ را با بستهبندی و مدارک تطبیق دهید. چنین استعلامی به آردا استیل امکان میدهد درخواست تأمین را دقیقتر بررسی کند و به تیم اجرا کمک میکند مصرفی انتخابشده را تا اتصال نهایی ردیابی کند.
مبنای فنی مثالهای تطبیق مصرفی در این مطلب، راهنماهای سازندگان مصرفی جوشکاری و راهنمای جوشکاری استنلس استیل است. برای هر پروژه، دستورالعمل تأییدشده و شرایط سرویس ملاک اجرا خواهد بود.